


Dacromet" este un termen transliterat, iar numele său în engleză este "DACROMET". Această tehnologie de tratare a suprafețelor are o gamă largă de aplicații în domeniul industrial datorită proprietăților sale unice de acoperire.


Dacromet a fost dezvoltat pentru prima dată la sfârșitul anilor 1950. La acea vreme, în iernile reci din America de Nord și Europa de Nord, sarea era folosită în mod obișnuit pe drumuri pentru a scădea punctul de îngheț și a ușura traficul, dar ionii de clorură din clorura de sodiu erodau substratul de oțel, provocând daune grave vehiculelor. Omul de știință american Mike Martin a dezvoltat o acoperire solubilă în apă-înalt dispersată, cu fulgi de zinc ca componentă principală, împreună cu fulgi de aluminiu, acid cromic și apă deionizată ca solvenți. După un proces de acoperire cu buclă complet închisă și coacere, s-a format un strat subțire, care a rezistat cu succes la eroziunea ionilor de clorură, marcând un nou nivel în tehnologia anticorozivă și revoluționând dezavantajul duratei scurte de viață a proceselor tradiționale de anticoroziune.
În anii 1970, compania NDS din Japonia a introdus tehnologia Dacromet de la compania MCI din SUA și a cumpărat drepturile de utilizare în regiunea Asia-Pacific și a preluat o participație de control în compania MCI din SUA. După ce a fost îmbunătățită de Japonia, tehnologia Dacromet s-a dezvoltat rapid în Japonia, cu peste 100 de fabrici de acoperire și peste 70 de unități farmaceutice. În 1994, China a introdus oficial tehnologia Dacromet din Japonia. Inițial, a fost folosit doar în industria de apărare și piese auto autohtone, iar mai târziu a fost aplicat în diverse industrii precum energie electrică, construcții, inginerie oceanică, electrocasnice, feronerie și piese standard, căi ferate, poduri, tuneluri, balustrade de autostradă, petrochimie, bioinginerie, dispozitive medicale, metalurgia pulberilor etc.
Definiție și principiu
1.Definiție
Acoperirea Dacromet, cunoscută și sub numele de acoperire cu zinc-crom, este un nou tip de tehnologie de tratare a suprafețelor metalice. Este un strat anorganic-solubil în apă, realizat cu pulbere de zinc, pulbere de aluminiu și anhidridă cromică ca materiale de bază.
2.Principiul
După ce acoperirea este aplicată pe suprafața unei piese metalice și apoi coaptă la o temperatură ridicată, apa din acoperire se evaporă și are loc o reacție chimică între acidul cromic și zinc și aluminiu, formând o peliculă de conversie anorganică amorfă, care este acoperirea Dacromet. Această acoperire poate adera strâns la suprafața metalică și oferă o bună protecție pentru metal.
3. Caracteristici de performanță
Rezistență ridicată la coroziune: zincul și aluminiul din acoperirea Dacromet acționează ca anozi de sacrificiu, iar cromații formează o peliculă pasivă. Are o rezistență la coroziune mai bună la testele cu pulverizare cu sare decât galvanizarea tradițională, de exemplu, peste 1000 de ore față de . 200 - 300 ore.
Fără risc de deteriorare a hidrogenului: Spre deosebire de galvanoplastia tradițională, tratamentul Dacromet nu conține hidrogen
Rezistență bună la căldură: învelișul menține performanța stabilă la 250 - 300 grade, de exemplu, utilizat în piesele de evacuare a mașinilor pentru a rezista la coroziune și oxidare.
Permeabilitate bună: poate acoperi toate părțile pieselor de prelucrat-complexe, inclusiv golurile, găurile și filetele, asigurând o protecție eficientă.
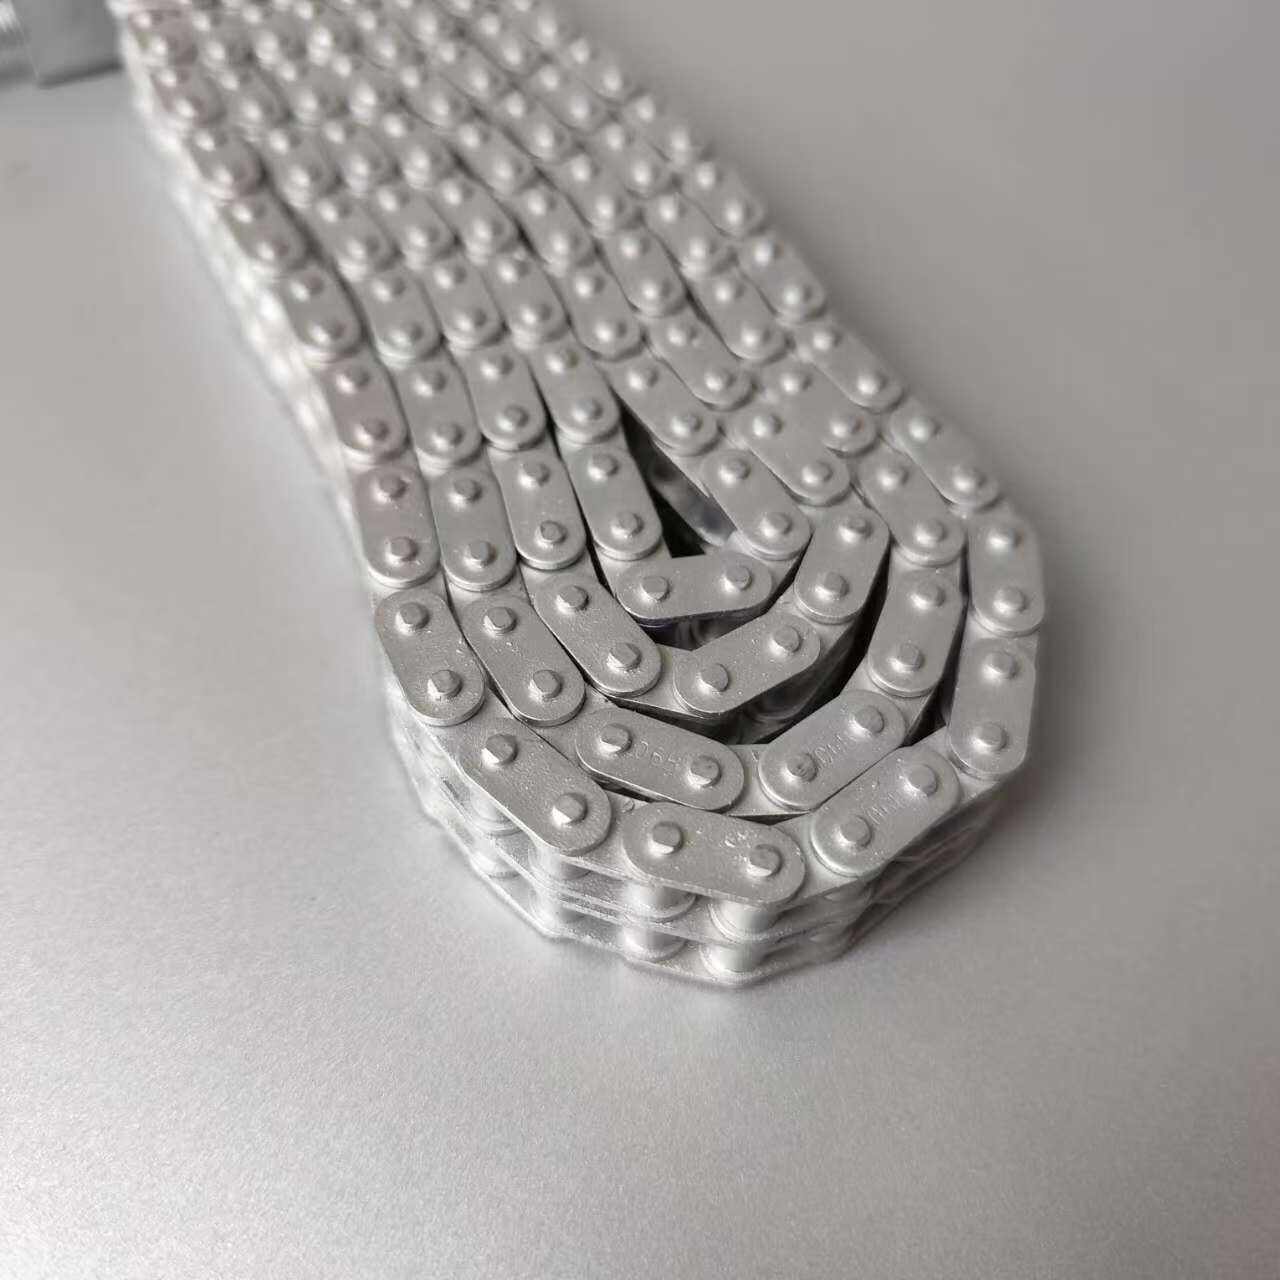
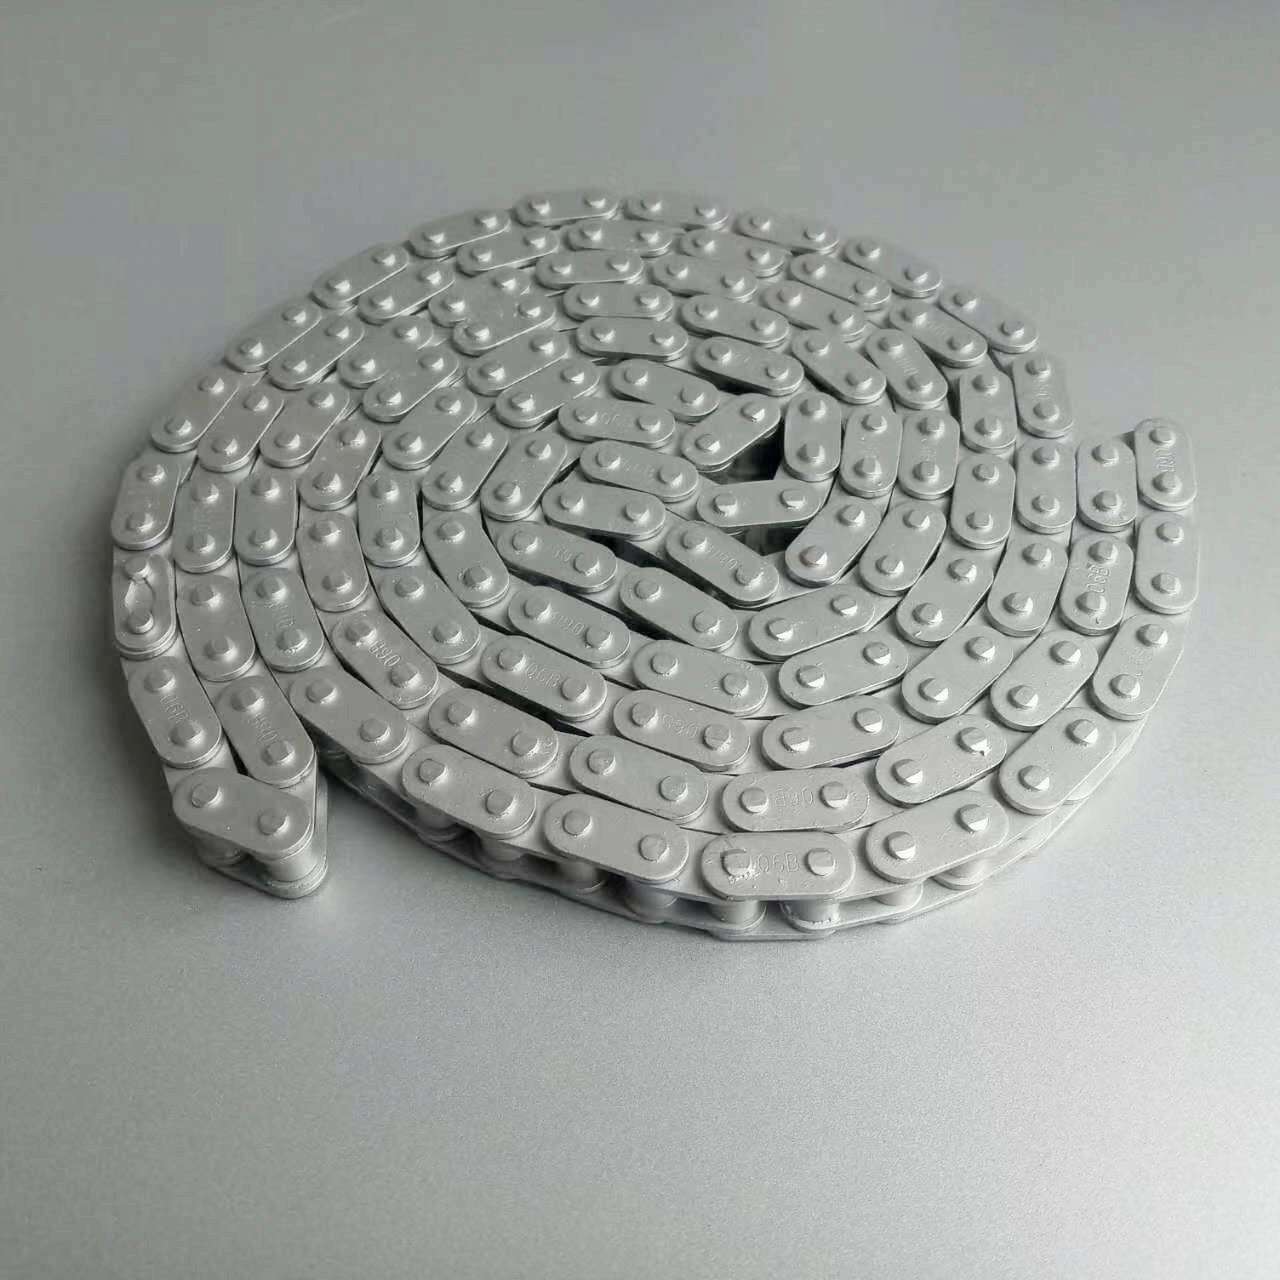
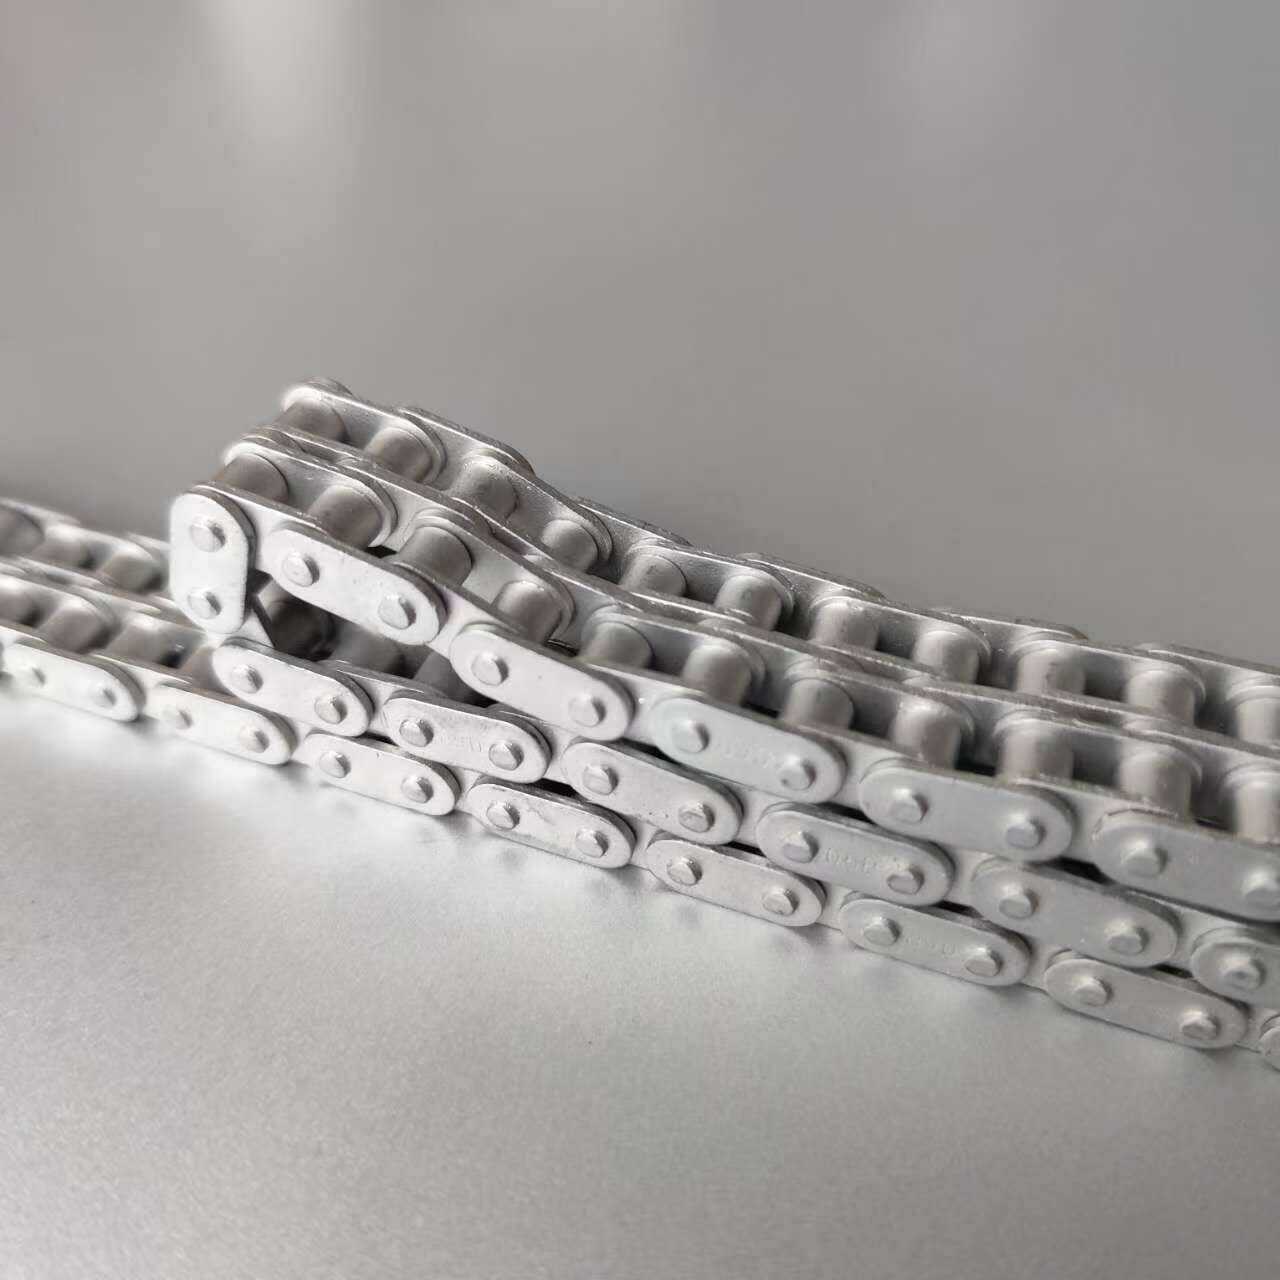
Fluxul procesului
Pretratament
Degresare cu solvenți: Folosiți solvenți organici precum tricloretilena, etanolul și acetona pentru a îndepărta petele de ulei de pe suprafața pieselor metalice pentru a evita influența petelor de ulei asupra aderenței straturilor ulterioare. Pentru degresare se pot utiliza si agenti de degresare chimica alcalina. Înmuiați piesa de prelucrat în soluția de degresant la o anumită temperatură și apoi clătiți-o cu apă curată.
Sablare: Printr-o mașină de sablare, abrazivi precum împușcătura de oțel și împușcarea cu sârmă sunt proiectate cu viteză mare pe suprafața piesei de prelucrat pentru a îndepărta impuritățile, cum ar fi depunerile de oxid, rugina și zgura de sudură de pe suprafața piesei de prelucrat, formând o anumită rugozitate pe suprafața piesei de prelucrat și crescând forța de lipire între acoperire și substrat.
Tratament de acoperire
Pulverizare sau scufundare:
Rugăciune: Pentru piesele de prelucrat cu forme complexe, dimensiuni mari sau care nu sunt potrivite pentru scufundare, utilizați un pistol de pulverizare pentru a pulveriza uniform acoperirea Dacromet pe suprafața piesei de prelucrat, acordând atenție controlului grosimii și uniformității pulverizării.
Scufundare: scufundați piesa de prelucrat curățată în soluție de acoperire Dacromet pentru a face suprafața piesei de prelucrat să absoarbă complet soluția de acoperire. Timpul de înmuiere depinde de material, forma piesei de prelucrat și de formularea soluției de acoperire, variind în general de la câteva secunde la câteva minute.
Îndepărtarea sau nivelarea lichidului:
Îndepărtarea lichidului: pentru piesele de prelucrat tratate prin scufundare, după ce le scoateți, puneți-le într-un dispozitiv de uscare prin centrifugare{0}}și îndepărtați excesul de soluție de acoperire de pe suprafața piesei de prelucrat prin forța centrifugă pentru a uniformiza grosimea stratului de acoperire și pentru a evita acumularea și lăsarea lichidului.
Nivelare: Piesa de prelucrat pulverizată poate fi nivelată în anumite condiții de temperatură și umiditate pentru a face soluția de acoperire să se niveleze în mod natural pe suprafața piesei de prelucrat și pentru a îmbunătăți și mai mult uniformitatea acoperirii.
Tratament de vindecare
Pre-coacere: puneți piesa de prelucrat acoperită cu acoperire Dacromet într-un cuptor sau într-un tunel de uscare și coaceți-o pre-la o temperatură mai scăzută (cum ar fi 100 - 150 grade ) pentru ca apa și solvenții organici din soluția de acoperire să se volatilizeze inițial. Timpul de pre-cocere este în general de 10 - 20 minute.
Sinterizare la temperatură înaltă-: Piesa de prelucrat pre-coaptă continuă să fie sinterizată la o temperatură mai mare (aproximativ 300 de grade) pentru a face particulele de metal, cum ar fi zincul și aluminiul din soluția de acoperire, să reacționeze cu acidul cromic etc., formând o acoperire densă de zinc-crom. Timpul de sinterizare este de obicei de 30 - 60 minute. Timpul și temperatura specifică depind de formularea soluției de acoperire și de cerințele piesei de prelucrat.
Post{0}}tratament
Răcire: temperatura piesei de prelucrat după sinterizarea la-temperatură ridicată este ridicată și trebuie răcită rapid la temperatura camerei prin răcire naturală sau cu aer, răcire cu apă etc., pentru a evita scăderea performanței acoperirii sau deformarea piesei de prelucrat din cauza-îndelungatei menținerii la o temperatură ridicată.
Inspecție: Efectuați o inspecție a aspectului piesei de prelucrat tratată pentru a verifica dacă acoperirea este uniformă și completă și dacă există defecte, cum ar fi acoperirea omisă, apariția de vezicule și crăpare; în același timp, efectuați teste de performanță relevante, cum ar fi testul de pulverizare cu sare și testul de aderență, pentru a vă asigura că calitatea acoperirii îndeplinește cerințele.
Ambalare și depozitare: Ambalați piesa de prelucrat calificată inspectată pentru a evita deteriorarea și poluarea stratului de acoperire în timpul depozitării și transportului și depozitați-o într-un mediu uscat și ventilat.
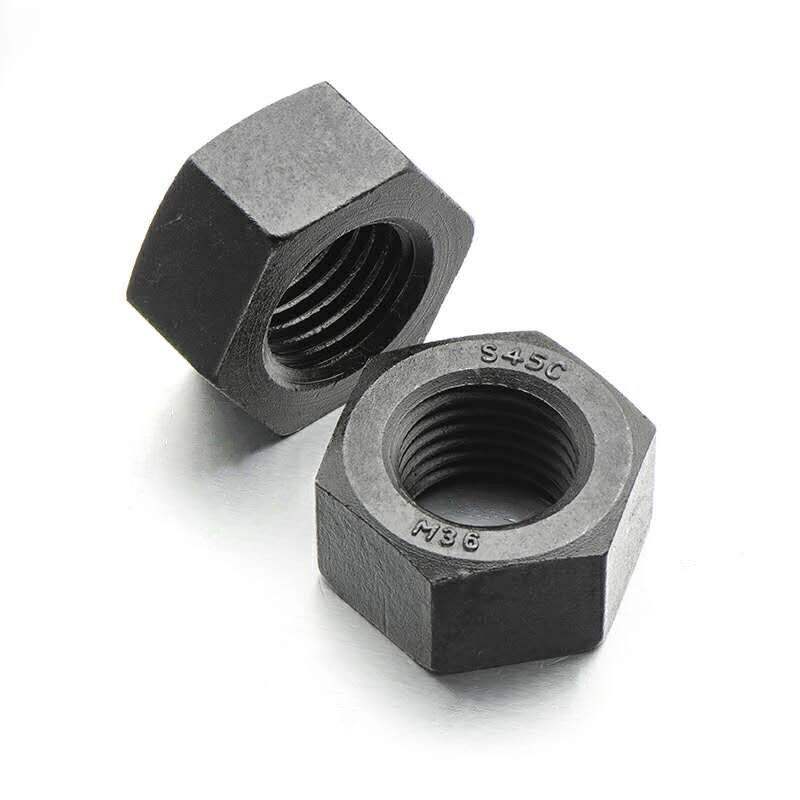
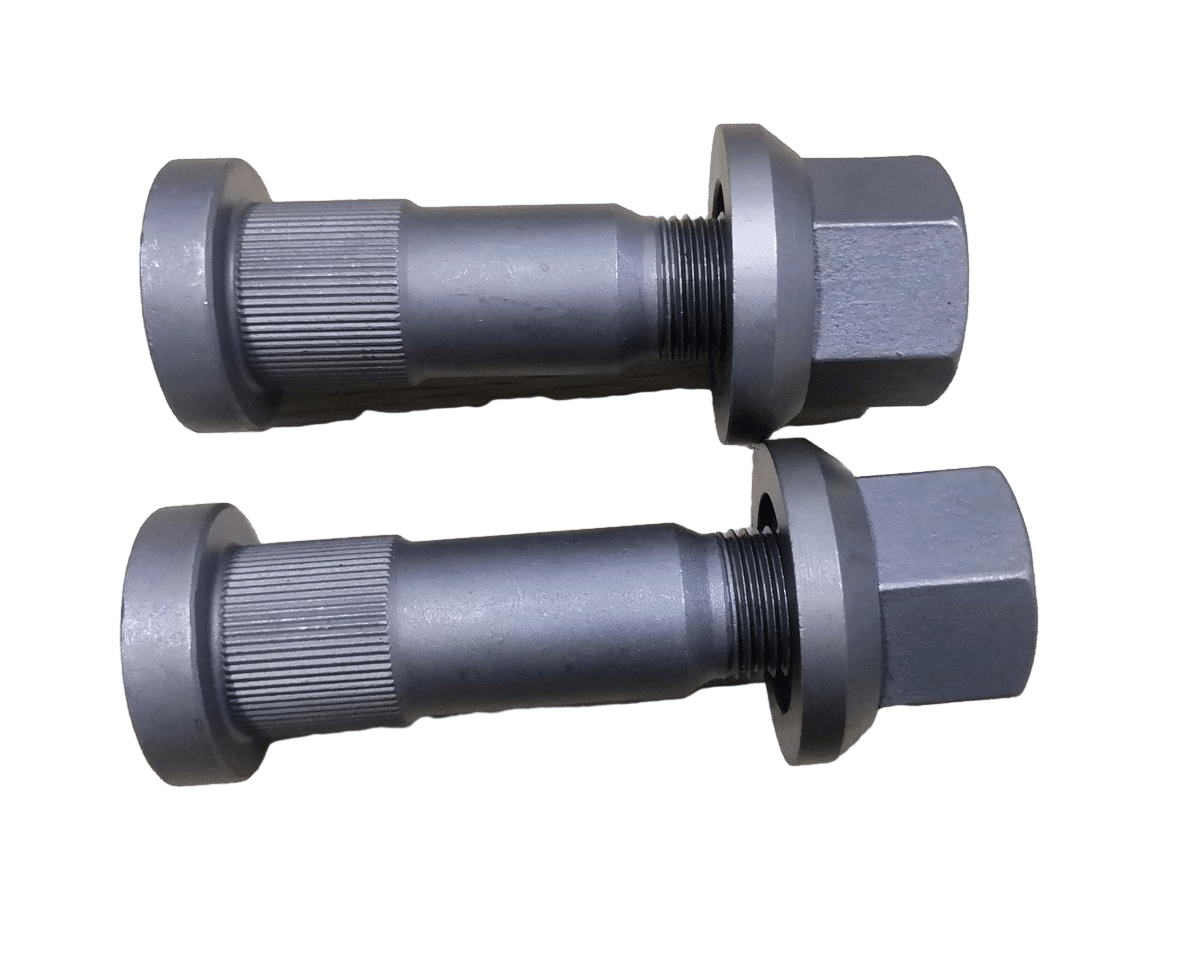
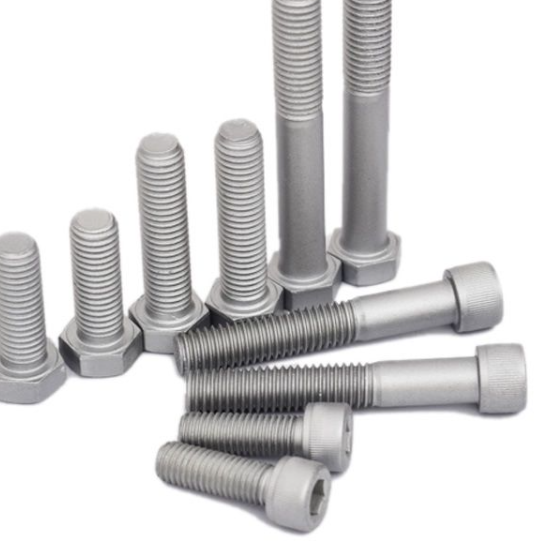
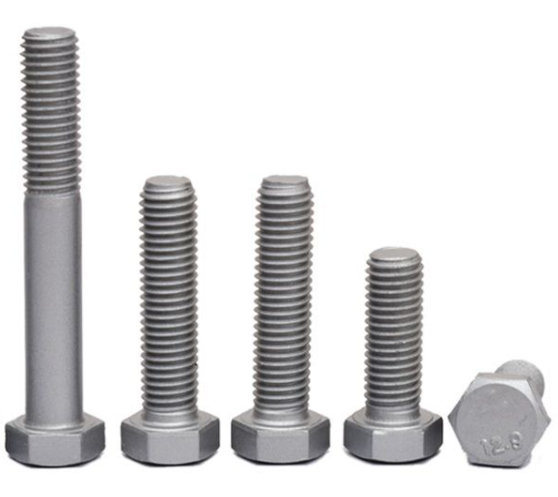
Caracteristici
Avantajele acoperirii Dacromet
Rezistență excelentă la coroziune: deși grosimea foliei Dacromet este de numai 4 - 8μm, efectul său de prevenire a ruginii este de 7 - 10 ori mai mare decât al metodelor tradiționale de electro-galvanizare, galvanizare la cald-sau acoperire. Nu a apărut nicio rugină roșie după mai mult de 1200 de ore de test de pulverizare cu sare.
Rezistență bună la căldură: poate rezista la-coroziune la temperatură ridicată, iar temperatura-rezistentă la căldură poate atinge mai mult de 300 de grade . Aspectul se schimbă cu greu în timpul utilizării pe termen lung la 250 de grade, iar rezistența la coroziune este foarte puternică. Cu toate acestea, procesul tradițional de galvanizare se dezlipește și este casat când temperatura atinge 100 de grade.
Fără fragilizare prin hidrogen: procesul de tratare determină că nu există un fenomen de fragilizare prin hidrogen, care este foarte potrivit pentru acoperirea pieselor solicitate și evită pericolul fragilizării cu hidrogen a oțelului de-înaltă rezistență în timpul proceselor de decapare și galvanizare.
Bună aderență și performanță de revopsire: Are aderență bună la substratul metalic și aderență puternică la alte acoperiri suplimentare. Părțile tratate sunt ușor de pulverizat și colorat, iar aderența la stratul organic o depășește chiar pe cea a peliculei de fosfatare.
Permeabilitate bună: poate pătrunde în găuri adânci, fante înguste ale pieselor de prelucrat și în pereții interiori ai fitingurilor de țevi pentru a forma o peliculă protectoare bună, rezolvând problema acoperirii uniforme slabe și a abilităților de acoperire în profunzime în procesul de galvanizare.
Fără poluare și pericol public: pe parcursul întregului proces de producție și prelucrare și de acoperire a piesei de prelucrat, nu se produc ape uzate sau gaze de eșapament care poluează mediul. Nu este nevoie de trei-tratări ale deșeurilor, reducând costul tratamentului.
Rezistență bună la intemperii: poate rezista la eroziunea dioxidului de sulf, a ploii acide, a fumului și a prafului. Testul său de rezistență la dioxid de sulf poate atinge 3 cicluri și are, de asemenea, o anumită rezistență la medicamentele chimice, benzină și coroziunea uleiului de motor.
Dezavantajele acoperirii Dacromet
Unele componente sunt dăunătoare: în stadiul incipient, unele Dacromet au conținut ioni de crom dăunători mediului și organismului uman, în special ioni de crom hexavalent care sunt cancerigeni. Totuși, conform politicilor de protecție a mediului, Dacrometul actual nu mai conține ioni de crom hexavalent.
Consum mare de energie: temperatura de sinterizare este relativ ridicată (aproximativ 300 de grade) și timpul este lung. Echipamentul de întărire consumă o cantitate mare de energie și are un cost ridicat în acest proces, iar costul consumat reprezintă 1/4 din costul total.
Duritate slabă a suprafeței și rezistență la uzură: duritatea suprafeței nu este mare și rezistența la uzură nu este bună. Nu este potrivit pentru contactul și conectarea cu piese din cupru, magneziu, nichel și oțel inoxidabil, deoarece va provoca coroziune prin contact și va afecta calitatea suprafeței și performanța anticorozivă a produsului.
Culoare unică: culoarea suprafeței este de obicei doar-alb argintiu și-gri argintiu, care este relativ unică și nu este potrivită pentru aplicațiile care necesită culori personalizate. Deși pot fi obținute culori diferite prin post-tratament sau acoperiri compozite, complexitatea procesului este crescută.
Conductivitate slabă: Învelișul este un conductor slab și conductivitatea nu este foarte bună. Prin urmare, nu este potrivit pentru piese care necesită conexiune conductivă, cum ar fi șuruburile de împământare ale aparatelor electrice.